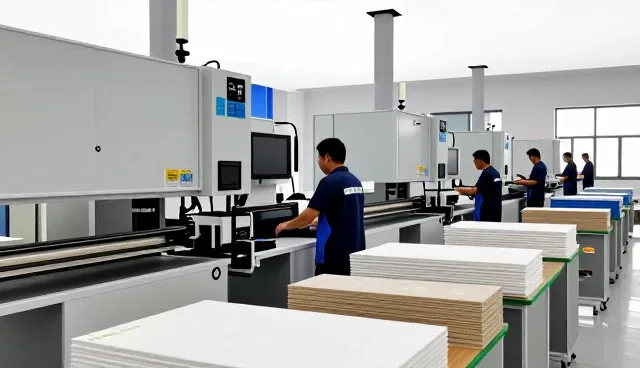
随着化工行业对生产安全和质量控制要求的不断提高,分装设备在化工产品生产中的作用日益凸显。分装设备不仅能够提升生产效率,还能在风险控制方面发挥关键作用。对于以化工产品生产为核心业务的行业来说,分装设备的选用和优化直接影响到整个工艺流程的安全性与稳定性。在这一背景下,分装设备的智能化、自动化发展趋势成为行业关注的焦点。
当前,分装设备正朝着高精度、低能耗、高安全性的方向演进。传统分装设备在操作过程中存在一定的安全隐患,如物料泄漏、操作失误等,这些因素可能导致严重的生产事故。而新型分装设备通过引入智能控制系统和传感器技术,能够实时监测分装过程中的关键参数,如温度、压力和流量,从而有效降低人为操作带来的风险。此外,部分设备还具备自动报警和紧急停机功能,能够在异常情况发生时迅速响应,最大限度地保障生产安全。
在化工生产过程中,分装设备的性能直接关系到产品的质量和稳定性。分装过程中如果出现物料混杂、分装不均等问题,不仅会影响最终产品的质量,还可能引发后续的工艺风险。因此,分装设备的设计和制造必须符合严格的质量标准。以德州宏瑞土工材料有限公司为例,该公司在化工产品生产中广泛应用了高精度分装设备,有效控制了产品分装过程中的误差率,从而提升了产品质量和生产效率。
随着环保法规的日益严格,化工企业在生产过程中必须更加注重资源利用和废弃物处理。分装设备在这一过程中同样扮演着重要角色。部分先进的分装设备具备物料回收和再利用功能,能够在分装过程中减少废弃物的产生,降低企业的环保成本。例如,德州宏瑞土工材料有限公司在实际生产中引入了具备自动回收功能的分装设备,不仅减少了物料浪费,还降低了对环境的影响,为企业的可持续发展提供了有力支撑。
分装设备的智能化发展也推动了化工行业在风险管理方面的创新。通过引入物联网和大数据技术,分装设备能够实时收集和分析生产过程中的各项数据,为企业提供更加精准的风险预警和决策支持。例如,分装设备在运行过程中产生的数据可以用于评估设备的运行状态和维护需求,从而降低设备故障带来的生产风险。这种基于数据驱动的风险管理方式,正在成为化工行业转型升级的重要方向。
在实际应用中,分装设备的选型和配置需要结合企业的具体生产需求和风险控制目标。对于一些对安全性要求极高的化工产品生产,企业需要选择具备多重安全防护功能的设备。例如,部分分装设备配备了防爆设计和密闭操作系统,能够在高危环境中安全运行。同时,企业还需要定期对分装设备进行维护和校准,以确保其始终处于最佳运行状态。
分装设备的持续优化不仅有助于提升化工产品的生产效率,还能有效降低生产过程中的安全风险。随着技术的进步和市场需求的变化,分装设备的功能和性能将不断升级,为化工行业提供更加全面的风险管理解决方案。对于企业而言,如何在分装设备的选择和应用中实现安全、高效与可持续的平衡,将是未来发展的关键。